La hilatura textil es uno de los procesos fundamentales de la industria, ya que permite transformar fibras en hilos que posteriormente pueden utilizarse para fabricar tejidos y otros productos textiles. Las características de las fibras y el sistema de hilatura empleado influyen directamente en propiedades como la resistencia, regularidad, grosor o aspecto del hilo obtenido.
El proceso puede incluir diferentes operaciones de preparación, limpieza, orientación y estirado de las fibras antes de formar el hilo. Sin embargo, no todos los materiales ni todos los sistemas de fabricación siguen exactamente las mismas etapas.
En esta guía veremos qué es la hilatura textil, cómo se realiza, cuáles son sus principales etapas y qué sistemas de hilatura existen, además de conocer los tipos de hilos, la maquinaria utilizada y los principales aspectos relacionados con su calidad y sostenibilidad.
Qué es la hilatura textil
La hilatura textil es el conjunto de operaciones destinadas a transformar fibras textiles en hilos con unas características adecuadas para su utilización posterior.
En los sistemas que trabajan con fibras discontinuas, estas deben prepararse y organizarse hasta formar una estructura continua. Durante el proceso, las fibras se limpian, separan, orientan y agrupan progresivamente antes de formar el hilo.
Dependiendo del sistema utilizado, se aplican diferentes mecanismos para proporcionar cohesión al conjunto de fibras. La torsión es uno de los métodos tradicionales para conseguirlo, aunque existen tecnologías que emplean otros principios.
El objetivo no consiste únicamente en producir un hilo continuo. También se busca conseguir unas características determinadas de grosor, resistencia, regularidad, torsión, apariencia y comportamiento durante los procesos posteriores.
Por este motivo, la hilatura constituye una fase decisiva: las características del hilo condicionarán posteriormente la fabricación y las propiedades de muchos tejidos.
Cómo se realiza el proceso de hilatura
El proceso de hilatura comienza con la preparación de las fibras que se van a utilizar.
Cuando se trabaja con fibras discontinuas, el material suele llegar en forma de masas compactadas que deben abrirse y acondicionarse para facilitar su procesamiento. Posteriormente pueden realizarse operaciones de limpieza, mezcla, cardado, estirado y, cuando el producto lo requiere, peinado.
A medida que avanza el proceso, las fibras se organizan de manera cada vez más uniforme y paralela. El material va reduciendo progresivamente su sección hasta alcanzar las características necesarias para formar el hilo.
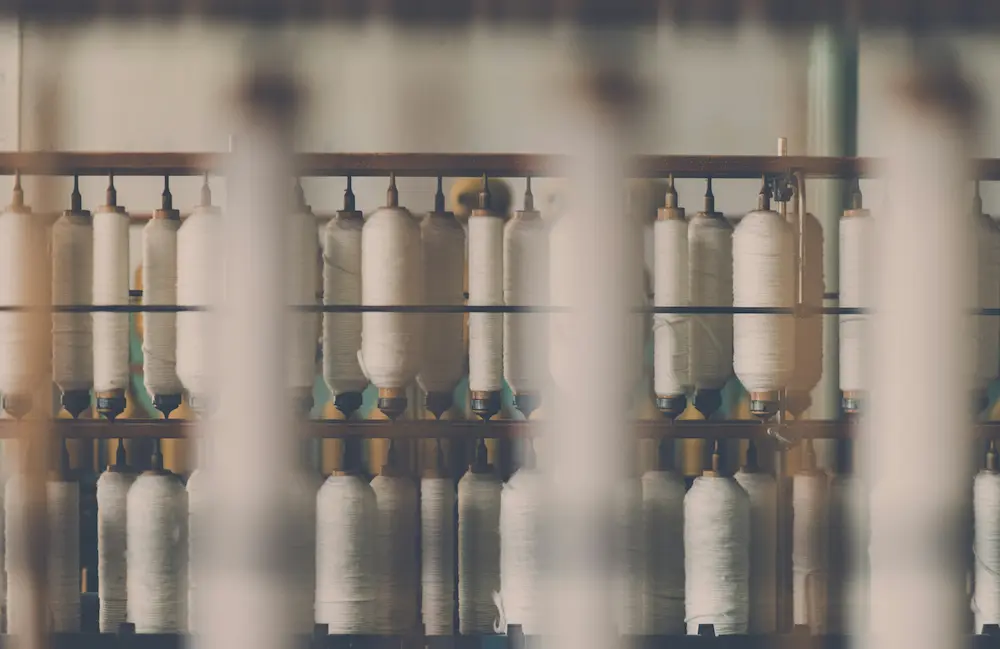
Finalmente, el sistema de hilatura proporciona cohesión a las fibras y produce un hilo continuo que puede enrollarse en bobinas u otros formatos para facilitar su manipulación y utilización posterior.
La secuencia exacta depende de numerosos factores. El algodón, la lana y otras fibras discontinuas pueden requerir preparaciones diferentes, mientras que los filamentos continuos siguen procesos distintos y no necesitan todas las operaciones propias de la hilatura de fibras cortas.
Etapas de la hilatura
Las etapas que intervienen en la fabricación dependen del tipo de fibra, la calidad del hilo deseado y el sistema de hilatura utilizado. Las siguientes permiten comprender el recorrido general de muchos procesos basados en fibras discontinuas.
Preparación y apertura de las fibras
Las fibras suelen recibirse compactadas para facilitar su almacenamiento y transporte.
La apertura tiene como objetivo separar progresivamente los grupos de fibras para facilitar las operaciones posteriores. Durante esta fase también pueden mezclarse materiales procedentes de diferentes lotes o incluso fibras de distinta naturaleza.
La mezcla ayuda a conseguir una materia prima más homogénea y permite desarrollar hilos que combinan las propiedades de varias fibras.
Una apertura adecuada facilita además la eliminación posterior de determinadas impurezas.
Limpieza
La limpieza busca retirar materiales no deseados presentes entre las fibras.
La cantidad y el tipo de impurezas dependen de la materia prima. Algunas fibras naturales pueden contener restos procedentes de su obtención y procesamiento inicial, mientras que otros materiales llegan a la hilatura con un grado de limpieza mucho mayor.
Las operaciones deben encontrar un equilibrio: eliminar las impurezas necesarias sin deteriorar innecesariamente las fibras.
Cardado
El cardado es una de las operaciones fundamentales en numerosos sistemas de hilatura.
Durante este proceso, las fibras se separan y organizan progresivamente, al mismo tiempo que pueden eliminarse algunas impurezas y fibras no adecuadas.
El resultado suele ser una estructura continua denominada cinta de carda, en la que las fibras presentan una disposición mucho más ordenada que al comienzo del proceso.
El cardado prepara el material para las siguientes fases de estirado y regularización.
Peinado
El peinado es una operación adicional utilizada cuando se desea obtener determinados tipos de hilo de mayor regularidad y características específicas.
Su función principal es mejorar la paralelización de las fibras y retirar una parte de las fibras más cortas y otros elementos no deseados.
Como resultado, puede obtenerse un material más uniforme que permita fabricar hilos finos, regulares y de superficie más limpia.
Sin embargo, no todos los hilos se peinan. El proceso añade operaciones y genera una determinada cantidad de material separado, por lo que se utiliza cuando las características buscadas justifican su aplicación.
Estirado y regularización
Después del cardado o del peinado, las cintas de fibras pueden presentar variaciones de masa y distribución.
El estirado permite combinar y adelgazar estas cintas mientras se mejora la orientación de las fibras.
Al reunir varias cintas y estirarlas conjuntamente pueden compensarse determinadas irregularidades, obteniendo un material más homogéneo.
Esta fase prepara progresivamente las fibras para alcanzar la finura necesaria antes de formar el hilo definitivo.
Formación y torsión del hilo
Una vez preparada la masa de fibras, llega la fase en la que se forma el hilo.
En los sistemas tradicionales de fibras discontinuas, el material se adelgaza hasta alcanzar aproximadamente el título deseado y se aplica torsión para proporcionar cohesión.
Al girar unas alrededor de otras, las fibras pueden formar una estructura capaz de soportar las tensiones necesarias durante su utilización.
La cantidad de torsión influye en características como resistencia, flexibilidad, tacto y apariencia. Sin embargo, el mecanismo de formación del hilo cambia según la tecnología utilizada: los sistemas de anillos, rotor o chorro de aire no trabajan exactamente de la misma manera.
Bobinado
Una vez formado, el hilo debe prepararse para su almacenamiento, transporte y utilización en procesos posteriores.
El bobinado permite enrollarlo en soportes adecuados y formar paquetes con unas características determinadas.
Durante esta operación también pueden detectarse y eliminarse algunos defectos del hilo mediante sistemas de control.
El formato final dependerá de su destino posterior, por ejemplo, tejeduría de calada, tejido de punto u otras aplicaciones textiles.
Principales sistemas de hilatura
Existen diferentes tecnologías para fabricar hilos a partir de fibras discontinuas. Cada sistema presenta características propias en cuanto a velocidad de producción, estructura del hilo, materias primas que puede procesar y propiedades obtenidas.
Hilatura de anillos
La hilatura de anillos es uno de los sistemas más conocidos y utilizados para fabricar hilos de fibras discontinuas.
En este proceso, la mecha se estira hasta alcanzar la finura requerida y posteriormente recibe torsión mediante el movimiento combinado del huso, el cursor y el anillo.
El sistema permite fabricar una amplia variedad de títulos y obtener hilos con buenas prestaciones, aunque su velocidad de producción está condicionada por el propio mecanismo de funcionamiento.
Los hilos producidos mediante este método suelen presentar una estructura compacta y una buena resistencia, aunque sus características concretas dependen de la fibra, la preparación y los parámetros empleados.
Hilatura open-end o por rotor
La hilatura open-end, también denominada hilatura por rotor, utiliza un principio diferente.
Las fibras se separan antes de introducirse en un rotor que gira a gran velocidad. En su interior se reúnen y se incorporan progresivamente al extremo del hilo que se está formando.
Una de sus principales características es que permite eliminar algunas operaciones utilizadas en la hilatura convencional de anillos y alcanzar velocidades de producción elevadas.
Los hilos de rotor presentan una estructura diferente a los fabricados mediante anillos, lo que puede traducirse en diferencias de resistencia, volumen, uniformidad y apariencia.
La elección entre ambos sistemas depende de la materia prima, el producto final, los requisitos técnicos y los costes de fabricación.
Hilatura por chorro de aire
La hilatura por chorro de aire utiliza corrientes de aire controladas para contribuir a la formación de la estructura del hilo.
Existen diferentes tecnologías dentro de esta categoría, pero en términos generales permiten trabajar a velocidades elevadas y obtener hilos con características específicas.
La estructura resultante difiere de la producida mediante anillos o rotor, lo que influye en propiedades como apariencia, pilosidad y comportamiento durante los procesos posteriores.
La elección del sistema depende nuevamente del tipo de fibra y del producto que se desea fabricar.
Tipos de hilos textiles
Los hilos pueden clasificarse utilizando distintos criterios: origen de las fibras, estructura, número de componentes, sistema de fabricación o efecto visual.
Comprender estas diferencias ayuda a explicar por qué dos hilos fabricados con una misma materia prima pueden comportarse de forma distinta.
Hilos de fibras discontinuas
Se fabrican a partir de fibras de longitud limitada que deben unirse para formar una estructura continua.
El algodón y la lana son ejemplos habituales de materias primas utilizadas de esta manera, aunque las fibras manufacturadas también pueden cortarse a determinadas longitudes para ser procesadas mediante sistemas de hilatura.
La cohesión entre las fibras y la estructura conseguida determinan buena parte de las propiedades del hilo.
Hilos de filamentos continuos
Los filamentos continuos presentan una longitud teóricamente indefinida en comparación con las fibras discontinuas.
Muchas fibras artificiales y sintéticas pueden producirse directamente en forma de filamentos.
Estos pueden utilizarse individualmente o agruparse y someterse a diferentes operaciones para modificar su estructura, volumen, elasticidad o apariencia.
Por tanto, su proceso de fabricación no debe confundirse con la secuencia tradicional utilizada para hilar fibras discontinuas.
Hilos simples y retorcidos
Un hilo simple constituye una unidad básica de hilo obtenida mediante un determinado proceso de fabricación.
Dos o más hilos simples pueden combinarse posteriormente mediante retorcido para formar un hilo compuesto.
Esta operación permite modificar determinadas características, como resistencia, estabilidad, apariencia o comportamiento durante su utilización.
El número de cabos y la dirección y cantidad de torsión son algunos de los parámetros que pueden variar.
Hilos convencionales y de fantasía
Los hilos convencionales buscan generalmente una estructura relativamente regular a lo largo de su longitud.
Los hilos de fantasía, en cambio, incorporan de forma intencionada variaciones de grosor, color, textura o estructura para producir efectos decorativos.
Pueden presentar bucles, nudos, zonas gruesas y finas u otros efectos diseñados específicamente para modificar la apariencia del tejido final.
Propiedades y características de los hilos
Las características de un hilo dependen tanto de la materia prima como del sistema utilizado para fabricarlo.
El título o densidad lineal expresa su relación entre masa y longitud y permite caracterizar su grosor mediante diferentes sistemas de numeración.
La resistencia indica su capacidad para soportar esfuerzos antes de romperse, mientras que el alargamiento describe cuánto puede extenderse bajo determinadas condiciones.
La regularidad también es importante. Las variaciones de masa a lo largo del hilo pueden influir en su comportamiento durante la fabricación y en la apariencia del tejido.
Otros parámetros relevantes incluyen la torsión, pilosidad, fricción, uniformidad y presencia de imperfecciones.
No existe un hilo ideal para todas las aplicaciones. Las características necesarias dependen del proceso posterior y de las prestaciones que deba ofrecer el producto final.
Cómo influye la fibra en la hilatura
Las propiedades de las fibras condicionan directamente su comportamiento durante el proceso de hilatura.
La longitud es especialmente importante en las fibras discontinuas. Una mayor longitud puede facilitar determinados tipos de hilo, mientras que una proporción elevada de fibras cortas puede afectar a la regularidad y otras propiedades.
La finura de la fibra influye en el número de fibras que forman la sección del hilo y en los títulos que pueden obtenerse.
También intervienen características como resistencia, elasticidad, fricción superficial, rizado y contenido de humedad.
Por este motivo, fibras como algodón, lana, poliéster o viscosa requieren condiciones de procesamiento adaptadas a sus características.
Cuando se realizan mezclas, también es necesario conseguir una distribución suficientemente uniforme de los diferentes componentes.
Maquinaria utilizada en la hilatura
Una instalación de hilatura puede incorporar numerosos equipos especializados.
En las primeras fases encontramos maquinaria destinada a la apertura, mezcla y limpieza de las fibras. Posteriormente intervienen cardas y, cuando el proceso lo requiere, peinadoras.
Los manuares realizan operaciones de doblado y estirado para mejorar la regularidad y orientación de las fibras.
En determinadas líneas pueden utilizarse mecheras antes de la hilatura final.
La máquina encargada de formar el hilo dependerá del sistema elegido: continuas de anillos, rotores u otros equipos especializados.
Finalmente, las bobinadoras preparan los hilos para las siguientes etapas y pueden incorporar dispositivos electrónicos capaces de detectar determinadas irregularidades.
La automatización ha aumentado considerablemente en estas instalaciones, tanto en la manipulación del material como en el control de los parámetros de fabricación.
Control de calidad en la hilatura
El control de calidad comienza con la propia materia prima.
Las características de las fibras pueden analizarse para conocer parámetros como longitud, finura, resistencia, uniformidad o contenido de humedad, dependiendo del material.
Durante el proceso se controla también la regularidad de cintas, mechas e hilos para detectar desviaciones que puedan afectar al resultado.
En el hilo terminado pueden evaluarse propiedades como título, resistencia, alargamiento, torsión, pilosidad, uniformidad e imperfecciones.
Los sistemas modernos permiten realizar determinados controles de manera continua durante la producción y recopilar datos que ayudan a identificar problemas en el proceso.
Mantener una calidad estable resulta especialmente importante porque las irregularidades del hilo pueden trasladarse posteriormente al tejido y afectar tanto a su fabricación como a su apariencia.
Hilatura y sostenibilidad
El impacto ambiental de la hilatura depende de factores como la materia prima, tecnología utilizada, consumo energético, generación de residuos y eficiencia de la instalación.
La electricidad necesaria para hacer funcionar la maquinaria constituye uno de los recursos relevantes en muchas plantas de hilatura.
Durante la preparación también pueden separarse fibras cortas, polvo y otros materiales. Parte de estos residuos puede recuperarse para determinadas aplicaciones dependiendo de su calidad y características.
Mejorar la eficiencia de los equipos, reducir pérdidas de materia prima, optimizar los procesos y utilizar adecuadamente los subproductos son algunas de las vías para disminuir el impacto de esta etapa.
También es posible utilizar determinadas fibras recicladas en procesos de hilatura, aunque sus características pueden exigir ajustes técnicos y mezclas con otros materiales para alcanzar las prestaciones requeridas.
La sostenibilidad de un hilo, por tanto, no depende únicamente del origen de la fibra: también intervienen su procesamiento, eficiencia productiva, durabilidad y posterior utilización.
Preguntas frecuentes sobre la hilatura textil
¿Qué es la hilatura textil?
La hilatura textil es el conjunto de procesos utilizados para transformar fibras en hilos adecuados para fabricar tejidos y otros productos textiles. Las operaciones concretas dependen de la fibra y del sistema de fabricación.
¿Cuáles son las principales etapas de la hilatura?
En muchos procesos de fibras discontinuas pueden incluir apertura y preparación, limpieza, cardado, estirado, formación del hilo y bobinado. Cuando se buscan determinadas características también puede incorporarse el peinado y otras operaciones.
¿Qué diferencia hay entre cardado y peinado?
El cardado separa, limpia y organiza las fibras para formar una estructura continua. El peinado es una operación adicional que mejora su paralelización y elimina una parte de las fibras cortas y otros elementos, permitiendo obtener materiales más uniformes.
¿Qué diferencia hay entre hilatura de anillos y open-end?
La hilatura de anillos y la hilatura open-end utilizan mecanismos diferentes para formar el hilo. La primera emplea un sistema de anillo, cursor y huso para aplicar torsión, mientras que la segunda separa las fibras y las reúne mediante un rotor. Esto produce diferencias tanto en productividad como en la estructura y propiedades del hilo.
¿Qué fibras se pueden hilar?
Pueden hilarse numerosas fibras naturales y manufacturadas, como algodón, lana, poliéster, viscosa y diferentes mezclas. El sistema y la preparación deben adaptarse a características como longitud, finura y comportamiento de cada fibra.
¿Qué propiedades determinan la calidad de un hilo?
Depende de su aplicación, pero entre los parámetros habituales se encuentran el título, resistencia, alargamiento, torsión, regularidad, pilosidad y número de imperfecciones.